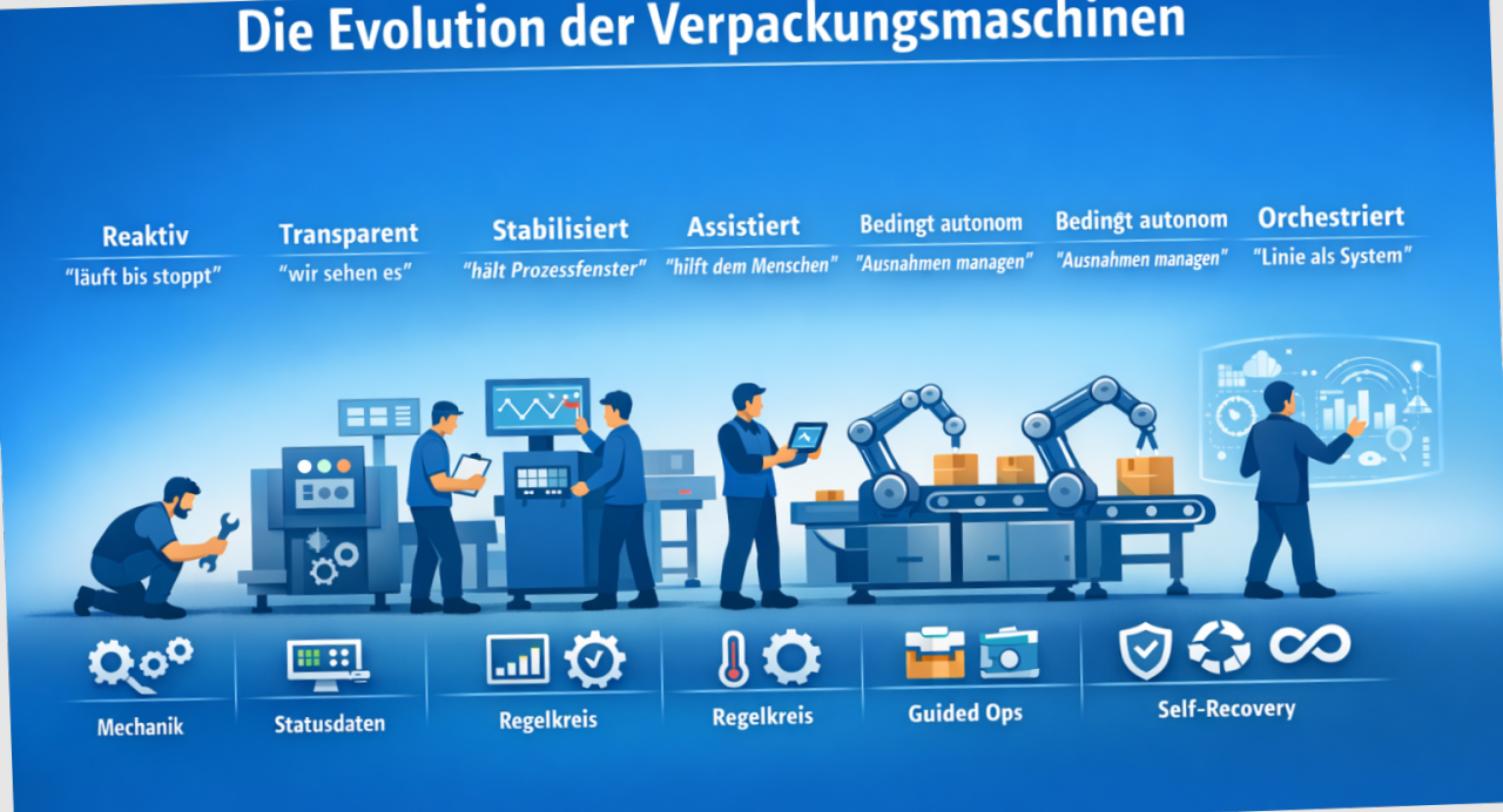
Vom Auto lernen: Wie Verpackungsmaschinen zur „selbstfahrenden“ Linie werden
Sechs Stufen der Autonomie in der End-of-Line-VerpackungDer letzte Abschnitt einer Produktionslinie: Kartonaufrichten, Kartonpacken, Verschließen, Etikettieren, Palettieren und Sichern der Palette. End-of-Line-Bereiche sind häufig manuell gewachsen und bieten deshalb meist da
In den letzten Jahren hat sich das Auto vom „mechanischen Produkt“ zum softwaredefinierten, sensorreichen System entwickelt – mit Assistenzfunktionen, Updates und (teil-)autonomen Fahrmodi. Wenn Verpackungsmaschinen dieselbe Entwicklung durchmachen, sieht der Shopfloor plötzlich ganz anders aus.
Die Kernthese: Nicht „die eine autonome Maschine“ ist der Sprung – sondern die Kombination aus Elektrifizierung und Energie-Management, Assistenz und Autonomie sowie Softwareisierung und Vernetzung. In welcher Stufe sind Ihre Maschinen in der End-of-Line-VerpackungDer letzte Abschnitt einer Produktionslinie: Kartonaufrichten, Kartonpacken, Verschließen, Etikettieren, Palettieren und Sichern der Palette. End-of-Line-Bereiche sind häufig manuell gewachsen und bieten deshalb meist da derzeit?
Stufe 0 – Mechanisch/reaktiv („läuft, bis es stoppt“)
Fokus auf Mechanik, SPS-Grundfunktionen, minimale Sensorik. Störungen werden manuell gesucht, das Ursachenwissen steckt in einzelnen Personen. Typische Kennzeichen: hohe Abhängigkeit von Erfahrungswerten, viele ungeplante Stillstände, wenig strukturierte Daten. Die OEEDIE Kennzahl der Produktionseffizienz: OEE = Verfügbarkeit × Leistungsgrad × Qualitätsrate. Eine OEE von 60 % heißt: 40 % der geplanten Kapazität gehen durch Stillstände, reduzierte Geschwindigkeit und Ausschuss verloren ist nur grob bekannt, Störgründe bleiben unscharf („Stop“, „Fehler“).
Stufe 1 – Transparent („wir sehen, was passiert“)
Saubere Zähl- und Statusdaten (Takt, Stopps, Ausschuss, Grundzustände) und eine standardisierte Störgrund-Codierung der Top-10-Verluste. Typische Funktionen: Basis-OEE, Stillstands- und Ausschuss-Tracking, einfache Alarmierung. Quick Wins entstehen über Pareto – der häufigste Verlust zuerst.
Stufe 2 – Stabilisiert/regelnd („die Maschine hält das Prozessfenster“)
Das Prozessfenster wird aktiv überwacht (Temperatur, Druck, Kraft, Bahnlage), Regelkreise und automatische Nachführung werden konsequent genutzt. Dazu kommen automatische Parameterkorrektur innerhalb definierter Grenzen und Condition MonitoringKontinuierliche Erfassung von Zustandsdaten (Vibration, Temperatur, Stromaufnahme) kritischer Komponenten. Der pragmatische erste Schritt vor Predictive Maintenance – schon einfache Trendüberwachung verhindert die meiste für kritische Komponenten (Vibration, Temperatur, Stromaufnahme). Der Nutzen: weniger MikrostoppsKurze Stillstände unter wenigen Minuten, die der Bediener sofort behebt und die in keiner Störungsliste erscheinen – in Summe oft der größte Leistungsverlust einer Linie., weniger driftbedingter Ausschuss.
Stufe 3 – Assistiert („die Maschine hilft dem Menschen“)
Operator-Assistenz für Rüsten, Fehlerbehebung und Qualitätsfreigabe; digitalisiertes Wissen in SOPs und Guided Troubleshooting. Typische Funktionen: Rüstassistent mit Schrittfolge, Checklisten und Plausibilitätschecks; Ursache-Wahrscheinlichkeiten statt nur Fehlercodes; Inline-Qualitätsassistenz (Vision, Leckage, Code-Lesung) mit klaren Entscheidungen. Der Nutzen: kürzere Rüstzeiten, weniger Bedienfehler, stabilere Qualität.
Stufe 4 – Bedingt autonom („Ausnahmen statt Dauerüberwachung“)
Autonomie in definierten Bereichen – nach Produktfamilie oder Material „geofenced“. Die Anlage löst Standardprobleme selbst und eskaliert nur Ausnahmen: Selbstoptimierung innerhalb von Guardrails (Taktprofile, SiegelparameterDie drei Einflussgrößen beim Heißsiegeln: Temperatur der Siegelwerkzeuge, Siegelzeit (Kontaktzeit) und Siegeldruck. Sie müssen auf Packstoff, Siegelschicht und Maschinenleistung abgestimmt sein. Das nutzbare Prozessfenst, Zuführung), automatische Wiederanläufe nach sicheren Kriterien, zustandsbasierte Wartungsfenster inklusive Ersatzteil-Trigger. Der Nutzen: deutlich weniger ungeplante Stillstände, höhere VerfügbarkeitAnteil der tatsächlichen Laufzeit an der geplanten Produktionszeit. Verluste: Störungen, Rüsten, Warten auf Material oder Personal. Erster Faktor der OEE – und meist der mit dem größten Hebel..
Stufe 5 – Orchestriert/selbstoptimierend („Linie als System, standortübergreifend“)
Linie und Peripherie (MaterialflussDer Weg von Rohstoffen, Packmitteln, Halbfabrikaten und Fertigware durch das Werk – inklusive Transport, Puffern und Lagern. Ein transparenter Materialfluss zeigt, wie viele Kilometer Stapler und Mitarbeiter jährlich zur, Palettierung, Intralogistik) werden gemeinsam optimiert – mit standardisierten Datenmodellen, digitalen Zwillingen und Simulation für Änderungen, standortübergreifenden Benchmarks und automatischen Best-Practice-Rollouts. Typische Funktionen: Produktions-Orchestrierung nach Zielgrößen (Output, Qualität, Energie, Kosten), Simulation von Formatwechseln und Upgrades vor der Umsetzung, „Performance-as-a-Service“-fähige SLAs. Der Nutzen: maximale Skalierbarkeit und reproduzierbare Performance über Werke hinweg.
Und Ihre Linie?
Wenn Sie das für Ihre Linie einmal praktisch geprüft haben wollen: Wir nehmen eine konkrete Maschine in Ihrer Produktion – Zuführung, Siegeln, Etikettieren, Kartonieren – und leiten daraus einen OEE- oder Qualitätshebel mit Sofortwirkung ab, inklusive Umsetzungsplan. Der Effizienztag ist dafür der einfachste Einstieg.
Sie wollen die nächste Ausgabe direkt ins Postfach? Newsletter abonnieren – oder gleich ein 15-Minuten-Gespräch buchen.
Ebenfalls erschienen im LinkedIn-Newsletter „PowerJo Talk Plus“ – Ausgabe auf LinkedIn.